 中文简体


Å rense en sprøytestøpemaskin er forskjellen mellom et 25-minutters fargeskifte og et produksjonstap på tre timer. En riktig utført rensing skyver gammel harpiks, karboniserte avleiringer og pigmentrester ut av tønnen, skruen og munnstykket slik at det neste materialet starter rent. En forhastet rensing etterlater forurensning, og denne forurensningen vises som svarte flekker, striper eller en plutselig økning i skrot i det øyeblikket formen begynner å renne.
Hva er rensing i sprøytestøping?
Rensing er renseprosessen som fjerner gjenværende termoplastisk materiale fra plasteringsenheten til en sprøytestøpemaskin. Operatøren laster en rensemasse, eller i enkle tilfeller en offerharpiks, og skyver den gjennom skruen og tønnen ved kontrollert temperatur og mottrykk. Rensematerialet fortrenger den tidligere harpiksen, samler opp pigment og nedbrutt polymer og går ut av dysen som en slug.
To metoder dominerer bransjen. Mekaniske renseblandinger rengjøres med høy viskositet og skjærkraft, og skrubber fysisk tønneveggen og skruene. Kjemiske renseforbindelser inneholder aktive ingredienser som bryter ned karbonisert polymer på molekylært nivå. De fleste molders har begge på lager: en mekanisk klasse for rutinemessige omstillinger og en kjemisk klasse for karbonisert oppbygging og vedlikeholdshendelser.
Når bør du rense en sprøytestøpemaskin?
Rens i henhold til en tidsplan, ikke etter at defekter har oppstått. Når svarte flekker eller fargestriper når formen, er forurensning allerede på skruen og i den varme løperen, og hvert skudd før rensingen er ferdig er skrap.
| Utløser | Forurensning etterlatt | Konsekvensen av å hoppe over purge |
|---|---|---|
| Materialendring | Rester av den forrige harpiksen med en annen smeltetemperatur | Nedbrutt polymer, dårlige sveiselinjer, sprø deler |
| Fargeforandring | Pigment fanget på skruefly og tønnevegg | Fargestriper og avviste kosmetiske deler |
| Planlagt nedleggelse | Harpiks karbonisering i en varm stillestående tønne | Svarte flekker og brent lukt ved neste oppstart |
| Skrutrekk eller vedlikehold | Materiale låst i tilbakeslagsventilen og skruene | Forurensning sprer seg til andre former og maskiner |
Legg til et rensetrinn for hver overgangsbillett. En skriftlig triggerliste forhindrer operatører i å bestemme seg i farten, og den gir vedlikehold en dokumentert grunnlinje når rensetidene begynner å snike seg oppover.
Mekaniske vs. kjemiske renseforbindelser
Sammensetningsvalg bestemmer rensehastighet og rengjøringsdybde, så bekreft mekanismen før du kjøper en enkelt pose.
| Sammenligningspunkt | Mekanisk rensemiddel | Kjemisk rensemiddel |
|---|---|---|
| Rengjøringsmekanisme | Høyviskøs skrubbing og skjærkraft | Kjemisk reaksjon myker opp og løser opp rester |
| Passer best for | Rutinemessige material- og fargeendringer | Karboniserte avleiringer, svarte flekker, lange driftsstanser |
| Behandlingstemperatur | Passer til produksjonsharpiksvinduet | Krever ofte et høyere temperaturtrinn |
| Opprydding etter rensing | Minimal; kompatibel med de fleste harpikser | Kan trenge en oppfølgende mekanisk rensing |
| Fare for misbruk | Lav når temperaturen holdes riktig | Termisk skade hvis den kjøres utenfor det anbefalte området |
For mørke-til-lyse fargeoverganger, fjerner en mekanisk rens det meste av pigmentet i én eller to sykluser. For et fat som har stått ubrukt i to uker, hopp rett til en kjemisk rensing for å fjerne karboniserte lag.
Slik renser du en sprøytestøpemaskin: trinn for trinn
Bruk samme disiplin hver gang. En konsistent prosedyre gir et forutsigbart resultat.
- Tøm beholderen. Stopp matingen av harpiks og kjør skruen til det ikke kommer noe nytt materiale inn i tønnen. Frisk harpiks fortynner rensingen og forlenger syklusen.
- Still inn behandlingstemperaturen. Juster tønnetemperaturene til renseblandingsleverandørens anbefalte vindu, vanligvis nær det øvre området til den forrige harpiksen.
- Fyll på renseblandingen. Tilsett nok materiale til å fylle fatvolumet minst en og en halv gang, som er den minste effektive dosen for de fleste kvaliteter.
- Kjør korte renseskudd med mottrykk. Bruk omtrent 30 til 50 prosent av normal skruhastighet og moderat mottrykk, og støt ut korte plugger i stedet for ett langt trykk. Korte slag fører forurensning til munnstykket raskere fordi de gjentatte ganger skiller smelten fra skruene.
- Inspiser hver snegl. Fortsett til den utkastede sneglen er jevn i farge og tekstur. Hvis svarte flekker dukker opp igjen etter to rene snegler, bytt til en kjemisk rensing før du fyller på produksjonsharpiks.
- Fyll den nye harpiksen og test. Introduser det neste materialet, skyt flere små deler opp i luften eller et rensekar, og bekreft at smelten er ren før du lukker formen.
Vanlige renseproblemer og hvordan du fikser dem
De fleste rensefeil går tilbake til temperatur, rensevolum eller maskinslitasje.
| Problem | Sannsynlig årsak | Korrigerende handling |
|---|---|---|
| Rensing tar for lang tid | Fattemperaturen er for lav for rensegraden | Hev tønnen 10 til 20 °C og kontroller at rensekvaliteten samsvarer med harpiksen |
| Svarte flekker kommer stadig tilbake | Karbon fanget i dødsoner eller en slitt tilbakeslagsventil | Kjør en kjemisk rensing, inspiser deretter skruen og tilbakeslagsventilen for slitasje |
| Fargen blir ikke helt klar | Utilstrekkelig rensevolum eller lavt mottrykk | Øk rensemengden og bruk korte høytrykksskudd |
| Purge størkner i tønnen | Termisk misforhold mellom rensing og behandlingsvindu | Tilpass renseblandingen til smeltetemperaturen til harpiksen som rengjøres |
| Det vises streker i de første delene | Forurensning fanget i den varme løperen eller dysespissen | Skyll med munnstykket åpent og kjør et varmtløpsspesifikt rensetrinn |
Rensing av vertikale sprøytestøpemaskiner
Vertikale presser følger de samme grunnprinsippene for rensing, men det vertikale skruearrangementet og hyppige fargeendringer i innleggsstøping fortjener ekstra oppmerksomhet.
A standard vertikal sprøytestøpemaskin drar nytte av en renserutine designet rundt skruegeometrien; den vertikale tønnen har en tendens til å holde pigment i de nedre delene, så operatører bør fortsette å rense til to påfølgende snegler er helt ensartede. For medisinsk og elektronikkarbeid, LIZHU's vertikal sprøytestøpemaskin lineup inkluderer presisjonsstøpeutstyr som holder stabile smeltetemperaturer og reduserer den termiske variasjonen som gjør rensingen mindre forutsigbar.
 Standard vertikal sprøytestøpemaskin Leverandør, Company LIZHU Machinery er leverandør og selskap for produsenter av standard vertikale sprøytestøpemaskiner i Kina, som tilbyr engros... Se produkt →
Hvis produksjonsplanen din krever hyppige fargebrytere, en elektrisk vertikal sprøytestøpemaskin er ofte en bedre passform, fordi servodrevet skrurotasjon gir mottrykkskonsistensen som klarerer farge jevnt på færre sykluser. Operasjoner som overformer to eller tre farger kan vurdere en flerfarget vertikal sprøytestøpemaskin , som reduserer antall omstillinger per skift og direkte reduserer forbruket av renseblanding.
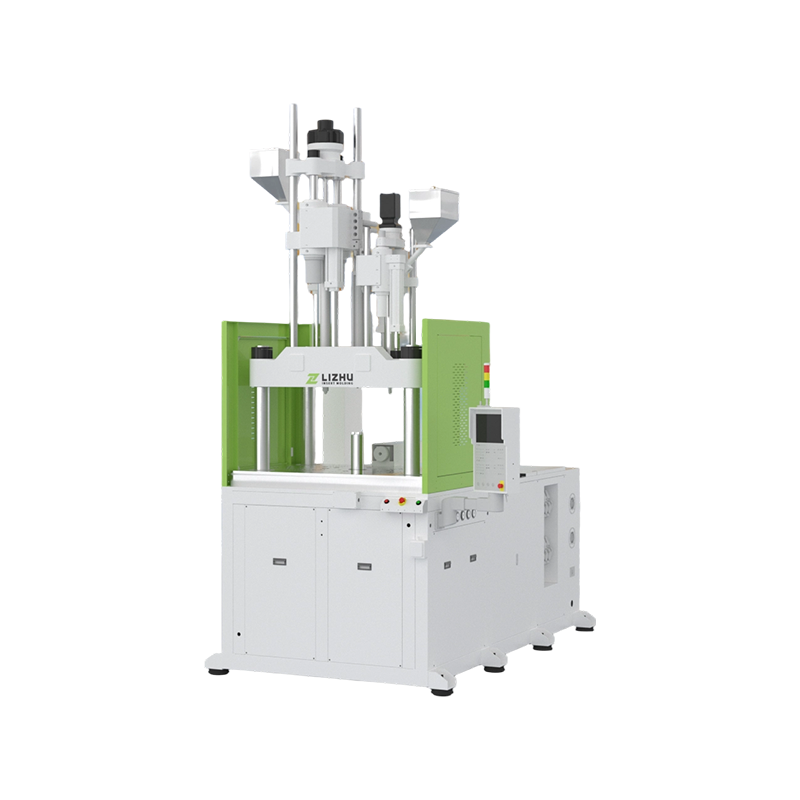 Multicolor vertikal sprøytestøpemaskin Leverandør, Company LIZHU Machinery er Kina-grossistprodusenter av flerfarget vertikal sprøytestøpemaskin, leverandør og selskap, som tilbyr engros... Se produkt →
 Elektrisk vertikal sprøytestøpemaskin Supplier, Company LIZHU Machinery er Kina engros produsenter av elektriske vertikale sprøytestøpemaskiner leverandør og selskap, som tilbyr engros sol... Se produkt →
Beste praksis for raskere, renere omstillinger
Små prosedyrer endrer sammensatt til målbare oppetidsgevinster på tvers av butikkgulvet.
- Lag et renseoppskriftskort for hver materialfamilie, med en liste over sammensatte kvalitet, temperatur, mottrykk og syklusantall.
- Mål rensetid og materialbruk per overgang. En 10 prosent reduksjon i rensetid over fem presser gir hundrevis av produktive maskintimer per år.
- Hold munnstykket og den varme løperen på rensetemperatur under rengjøring. Kalde soner fanger pigment og karbon.
- Overskrid aldri renseblandingens maksimale anbefalte temperatur; overopphetet rensemateriale kan karbonisere og forurense tønnen ytterligere.
- Tren operatører til å lese rensesnegler. En ren, ensartet snegle er det eneste pålitelige tegnet på at tønnen er klar for produksjon.
- Planlegg en kjemisk rensing under forebyggende vedlikehold i stedet for å vente på et synlig kvalitetsproblem.
Vanlige spørsmål om spyling av sprøytestøping
Hvor ofte bør jeg rense en sprøytestøpemaskin?
Rens ved hver materialendring, hver fargeendring og før hver planlagte nedleggelse. Hvis mørk-til-lyse fargeendringer skjer mer enn én gang per skift, spor rensetid per hendelse for å identifisere maskiner som trenger en ombygd skrue eller tilbakeslagsventil.
Hvor mye rensemasse bør jeg bruke per rensing?
Bruk minst en og en halv ganger tønnevolumet som utgangspunkt. Mørke pigmenter og karboniserte avleiringer krever vanligvis to til tre tønnevolum, og en saktegående rensing trenger vanligvis mer volum enn en godt trykksatt.
Kan jeg rense med vanlig harpiks i stedet for en kommersiell blanding?
For raske fargeendringer i samme familie kan vanlig harpiks fungere, men det mangler viskositeten og bærerkjemien til en kommersiell rensing. I praksis koster det å spare på sammensatte kostnader vanligvis mer i skrot, arbeid og maskintid.
Bør jeg rense på en annen måte på en vertikal sprøytestøpemaskin?
Fremgangsmåten er den samme, men den vertikale skruen og den nedre dyseposisjonen gjør det lettere for tunge pigmenter å sette seg. Bruk nok mottrykk for å holde smelten i bevegelse og bekreft renslighet med påfølgende jevne slugs før du lukker formen.
Konklusjon
Rensing er en produksjonsprosess, ikke et oppryddingsarbeid. En definert renseprosedyre beskytter delens kvalitet, forkorter byttetiden og forlenger levetiden til skruen, sylinderen og tilbakeslagsventilen. Tilpass blandingen til forurensningen, følg trinnene i samme rekkefølge hver gang, og resultatet vil være synlig i skrapbeholderen og produksjonsplanen.


