 中文简体


En dobbel sprøytestøpemaskin lar deg produsere én del fra to forskjellige harpikser eller farger i en enkelt støpesyklus, og maskinen du trenger avhenger av materialsammenkoblingen, delens geometri og årlige volum. Hvis du for øyeblikket støper en komponent og deretter overstøper et andre lag i et annet prosesstrinn, fjerner en dobbel sprøytestøpemaskin den andre syklusen helt. Resultatet er en komplett del med en sterk molekylær binding, strammere toleranser og en avvisningshastighet som er langt mer konsistent enn i totrinns produksjon. Men å velge riktig enhet betyr å forstå hvordan prosessen fungerer og hvor den overgår overmolding.
Hva er en dobbel sprøytestøpemaskin?
En dobbel sprøytestøpemaskin er et sprøytestøpesystem med to injeksjonsenheter som mater materiale inn i samme form, slik at en enkelt del kan støpes fra to termoplastiske forbindelser eller to farger i en uavbrutt syklus.
Denne prosessen kalles også to-skuddsstøping. Hovedforskjellen fra overstøping er at begge materialene injiseres uten å åpne formen eller overføre delen. Vanlige maskinkonfigurasjoner inkluderer:
- Et roterende bord som indekserer preforma med første skudd til et andre hulrom
- En bevegelig formplate som flytter delen til den andre hulromsposisjonen
- Et stasjonært design med to hulrom med et hot runner-system som mater begge skuddene
LIZHU Maskiner flerfarget vertikal sprøytestøpemaskin bruker en roterende bord-arkitektur som er godt egnet for komplekse multi-shot deler som krever presis fargeseparasjon eller ulike materialegenskaper i ett ferdig produkt.
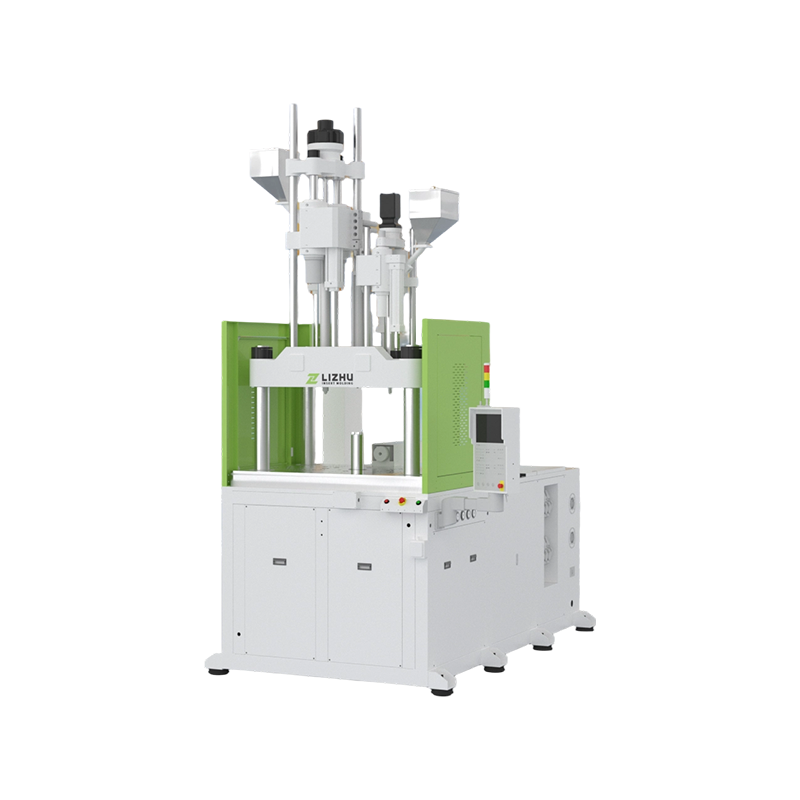 Flerfarget roterende bord vertikal sprøytestøpemaskin for presisjons multi-shot deler Denne maskinen muliggjør enkel, dobbel eller trippel injeksjon av forskjellige farger eller materialer i en syklus. Dens importerte hydrauliske ventiler og berøringsskjermkontroll sikrer stabil, presis drift, noe som gjør den ideell for komplekse deler som krever fargeseparasjon eller varierte materialegenskaper. Se produkt →
Hvordan fungerer en dobbel sprøytestøpemaskin?
Sekvensen er enkel: den første tønnen fyller det primære hulrommet, det roterende bordet eller den bevegelige platen indekserer preformen til det andre hulrommet, og den andre tønnen injiserer den gjenværende geometrien før utstøting.
Begge injeksjonene skjer i samme maskinsyklus. Bindingen som dannes mellom de to polymerene er sterkere enn en mekanisk forrigling skapt ved manuell overstøping fordi materialene smelter sammen på polymernivå mens det første skuddet fortsatt er varmt. Kritiske prosessparametere inkluderer:
- Formtemperaturkontroll for å holde det første skuddet ved optimal overflatetemperatur
- Injeksjonstrykk og hastighet balanserer for å forhindre at det andre skuddet forskyver det første
- Skudvolumnøyaktighet på begge løpene for å holde materialvekten repeterbar
- Klemkraft for å motstå det ekstra trykket fra den andre injeksjonen
For vertikale maskinoppsett gir et roterende bord flerstasjonsdrift som er spesielt nyttig når kjøletiden for første skudd er lang sammenlignet med injeksjonstid for andre skudd.
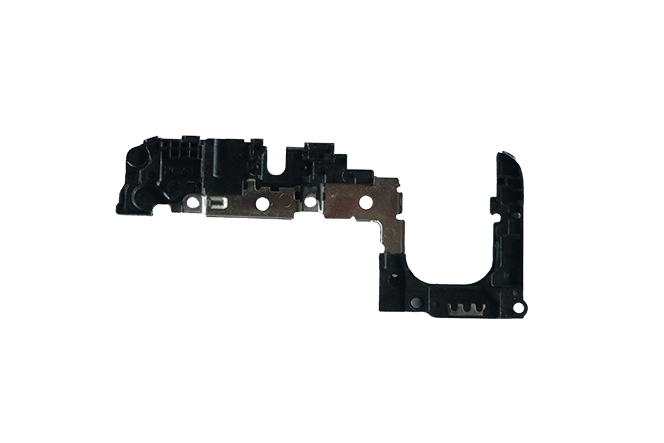 Roterende bord vertikal sprøytestøpemaskin med multistasjonsdesign Denne vertikale maskinen har to eller flere stasjoner platespillere, og tillater samtidig injeksjon og delhåndtering, noe som øker effektiviteten. Den passer til presisjonsinnsatser og små deler, med alternativer for tre eller fire stasjoner for å matche høyere produksjonskrav. Se produkt →
Dobbel sprøytestøping vs. overstøping: nøkkelforskjeller
Begge prosessene bruker to materialer, men forskjellen ligger i antall sykluser og hvor bindingen dannes. En dobbel sprøytestøpemaskin skaper en molekylær binding inne i formen, mens overstøping krever et separat skudd, en separat syklus og ofte en ekstra armatur.
| Aspekt | Dobbel sprøytestøping | Overstøping |
|---|---|---|
| Antall sykluser | En syklus for begge materialene | To separate sykluser |
| Bond styrke | Molekylær binding ved grensesnittet | Mekanisk eller selvklebende binding |
| Deltoleranse | Konsekvent fordi delen forblir fastklemt | Fare for feiljustering under overføring |
| Total syklustid | Kortere totalt sett | Lengre med lasting og lossing |
| Verktøyinvestering | Høyere initial formkostnad | Nedre, med to separate enklere former |
| Passer best for | Høyvolum, komplekse multi-materiale deler | Lavere volum eller enklere innsatser |
Avvisningsfrekvensen betyr enda mer enn syklustiden. Ved overstøping håndteres og omplasseres delen to ganger, noe som introduserer variasjon. Med en dobbel sprøytestøpemaskin forlater delen aldri formen mellom skuddene, og posisjonering kontrolleres av maskinen på hver syklus.
Fordeler med dobbel sprøytestøping
De målbare fordelene er syklustidsreduksjon, bindingskvalitet, delkonsolidering og repeterbarhet.
Kortere total syklustid
Manuell lasting, lossing og mellomliggende kvalitetskontroller forsvinner. En komplett del produseres omtrent samtidig som en enkeltskuddsdel, med bare litt lengre injeksjons- og kjøletrinn.
Sterkere binding mellom materialer
Fordi det andre skuddet møter et varmt første skudd, trenger polymerkjeder inn i grensesnittet. Dette er grunnen til at dobbeltskuddsdeler tåler vibrasjoner, termisk sykling og gjentatt bruk bedre enn sammenføyde sammenstillinger.
Delkonsolidering og funksjonsintegrasjon
Én dobbeltskuddsdel kan erstatte flere komponenter. Et typisk eksempel er et håndverktøy med en stiv polyamidkjerne og et mykt elastomergrep, som eliminerer en separat gummihylse eller limpåføring.
Konsekvent kvalitet og repeterbarhet
Maskinstyrt indeksering holder den relative posisjonen til begge materialene nøyaktig hvert skudd. Ved overstøping kan myke eller fleksible deler forskyves under håndtering og forårsake feiljustering og skrot.
Vanlige applikasjoner på tvers av bransjer
Doble sprøytestøpemaskiner brukes i bilinteriør, medisinsk utstyr, forbrukerelektronikk, emballasje for personlig pleie og elektroverktøyhus.
I bilinteriør er en hard strukturell bakside kombinert med et mykt dekorativt lag i en enkelt del. I medisinsk utstyr skaper teknologien et stivt nav med en integrert fleksibel tetning. Innenfor forbrukerelektronikk kommer et hus og en myk-touch-knapp fra ett støptrinn.
Vertikale konfigurasjoner er spesielt nyttige når delen er høy, uregelmessig eller krever tyngdekraftsassistert innsats. LIZHU Machinerys vertikale støpeplattform støtter standard-, skyvebord-, roterende bord- og flerfargemaskiner under 2000 tonn, noe som lar deg tilpasse maskinen til delstørrelsen i stedet for å tvinge delen inn i en fast maskinklasse.
For en dypere titt på når vertikale maskiner gir mening, se vår artikkel om vertikal sprøytestøping maskin fordeler .
Hvordan velge riktig dobbel sprøytestøpemaskin
Start med materialparet og arbeid utover. Materialkombinasjonen, skuddvekt, klemtrykk og produksjonsvolum definerer riktig maskinspesifikasjon.
Definer først materialparet
Ikke alle termoplastiske kombinasjoner vil binde seg. ABS over PC, elastomerer over polyamid og TPE over PP er vanlige brukbare par. Hvis det valgte paret ikke er kjemisk kompatibelt, trenger formen en mekanisk låsing for å holde de to lagene sammen.
Beregn skuddvekt og løpsstørrelse
Maskinen skal levere riktig skuddvekt for hvert materiale. Harpiks-til-harpiks-forhold kan variere fra 1:1 til 1:10. For deler med et veldig lite sekundærskudd hindrer et mindre andreløp materiale fra å avvike inne i løpet.
Match klemkraft og bordtype
Klemkraft vurderer det injiserte området til begge skuddene. Et roterende bord er nødvendig når delen må indeksere til et andre hulrom. En bevegelig platedesign fungerer for mindre deler. Et skyvebord er nyttig når en innsats må lastes utenfor formen.
Gjennomgå årlig produksjonsvolum
Verktøy for dobbel injeksjon er dyrere, så prosessen lønner seg ved høyere volum. Under omtrent 10 000 deler kan overstøping være billigere. Over 50 000 deler favoriserer besparelsene i arbeidskraft, syklustid og skrap vanligvis en dobbel sprøytestøpemaskin.
Logikken bak denne beslutningen er skissert videre i vår veiledning om hvorfor presisjonssprøytestøpemaskiner betyr noe .
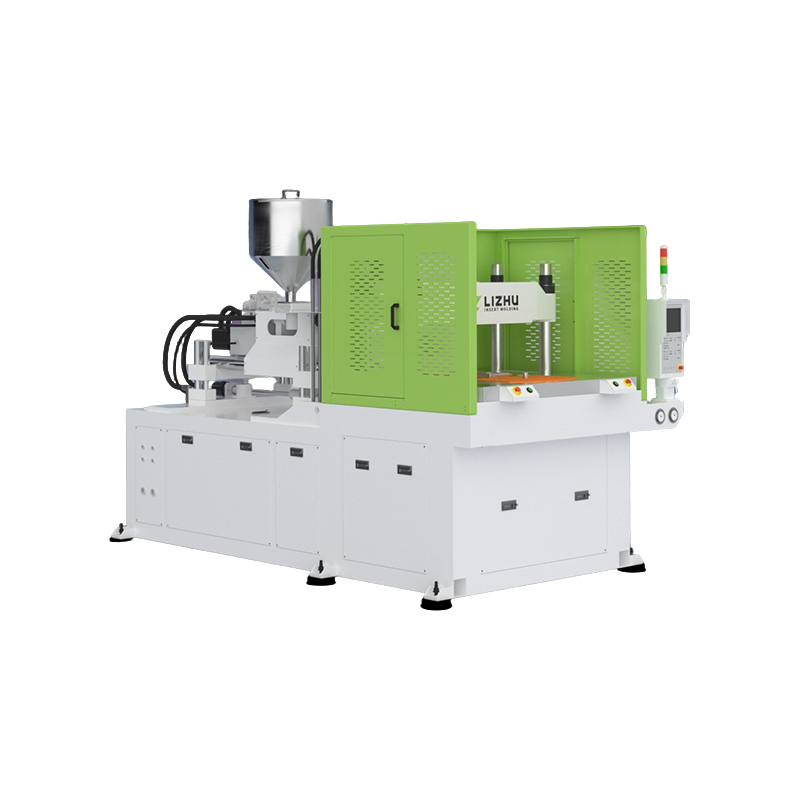 Vertikal fastspennende horisontal sprøytestøpemaskin for fleksibel produksjon Denne maskinen kombinerer en vertikal klemme med horisontal injeksjon, og tilbyr både kompakthet og stort injeksjonsvolum. Den tillater tilpasning av klemkraft og injeksjonsmekanisme, noe som gjør den egnet for biltrim og gjengede beslag med lavere driftshøyde. Se produkt →
Ofte stilte spørsmål
Hva er forskjellen mellom en dobbel sprøytestøpemaskin og en tofarget sprøytestøpemaskin?
Begrepene overlapper hverandre, men skillet er om det samme materialet brukes i to farger eller om det brukes to forskjellige polymerer. En tofarget maskin injiserer vanligvis en harpiks i to farger. En dobbel injeksjonsmaskin kan injisere to polymerkvaliteter med forskjellig hardhet, stivhet eller kjemiske egenskaper.
Hvor mange hulrom kan en dobbel sprøytestøpemaskin håndtere?
Roterende bordmaskiner kan kjøre to, fire eller flere stasjoner avhengig av maskinstørrelse. Vertikale roterende bord er ofte begrenset av borddiameter, mens horisontale maskiner kan romme høyere hulrom for mindre deler.
Hva er de vanligste feilene ved dobbel sprøytestøping?
Korte skudd, sveiselinjer ved grensesnittet og blink rundt det andre hulrommet er hovedproblemene. Disse spores vanligvis til formtemperatur, injeksjonshastighet eller ventilasjonsdesign i stedet for selve maskinen.
Er en vertikal maskin bedre for dobbel sprøytestøping?
Vertikale maskiner er bedre når det er behov for innsatser, når delens geometri avhenger av tyngdekraften, eller når det er lite gulvplass. Horisontale maskiner er fortsatt standarden for høyhastighets emballasje og forbrukerprodukter.
Hvor lenge varer formen?
Med riktig vedlikehold og vannlinjepleie kan en dobbel injeksjonsform kjøre flere hundre tusen sykluser. Det roterende bordet og den bevegelige formplaten krever rutinemessig inspeksjon for å holde indekseringsnøyaktigheten innenfor toleransen.


