中文简体


En tilpasset sprøytestøpemaskin er en presse konstruert rundt en bestemt del i stedet for plukket fra en katalog. Det korte svaret på om du trenger en: ja, når minst én hard begrensning, for eksempel delgeometri, håndtering av innsats, harpiksadferd eller utgangsmål, ikke kan oppfylles av en standardmaskin uten å skade syklustid, kvalitet eller operatørsikkerhet. Nei, når delen din allerede passer til en standardramme med en fornuftig sikkerhetsmargin, fordi en standardmaskin vanligvis sender raskere, koster mindre og holder videresalgsverdien bedre.
Resten av denne guiden dekker hva som faktisk blir tilpasset, hvilke spesifikasjoner som flytter prisen og tidsplanen, hvordan ulike konfigurasjoner matcher ulike jobber, og hvor tilpassede prosjekter oftest går galt.
Hva gjør en tilpasset sprøytestøpemaskin tilpasset
Tilpasning starter nesten alltid i ett av fem systemer, og hvert enkelt endrer rammen, prisen og leveringsplanen.
- Klemenhet: tonnasje, avstand mellom strekene, platestørrelsen og T-spormønsteret tilpasset formen i stedet for en katalogramme.
- Injeksjonsenhet: skruediameter, L/D-forhold, skuddkapasitet og løpsslitasjemotstand valgt for harpiksen og skuddvekten.
- Formmontering og bordbevegelse: fast bord, enkelt skyvebord, dobbelt skyvebord eller roterende bord, valgt for hvordan deler og innsatser lastes.
- Kjør og kontroll: hydraulisk, servohydraulisk eller helelektrisk, tilpasset repeterbarheten og energiprofilen delen krever.
- Automatiseringsgrensesnitt: robothåndtrykk, ejektorsekvensering, del-dråpedeteksjon og plassering av transportbånd eller beholder.
Utbyggere med en dedikert tilpasset linje håndterer disse endringene som en pakke i stedet for som engangsmodifikasjoner. Det betyr at ikke-standard tonnasje, flerfargeoppsett og vertikal-horisontale hybriddesign er konstruert sammen med klemmen og injeksjonsenheten, ikke boltet på etterpå.
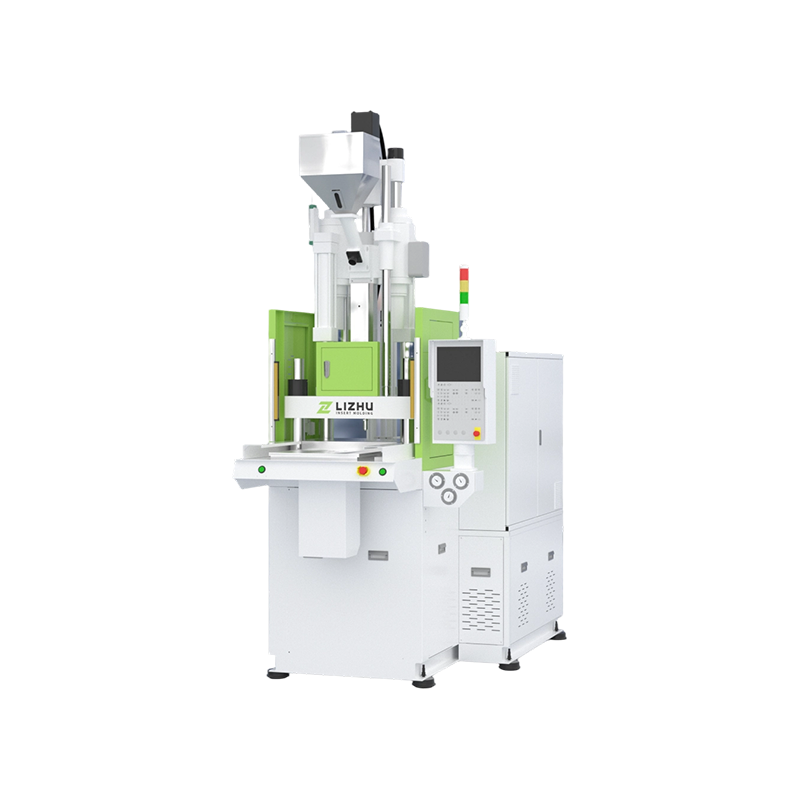
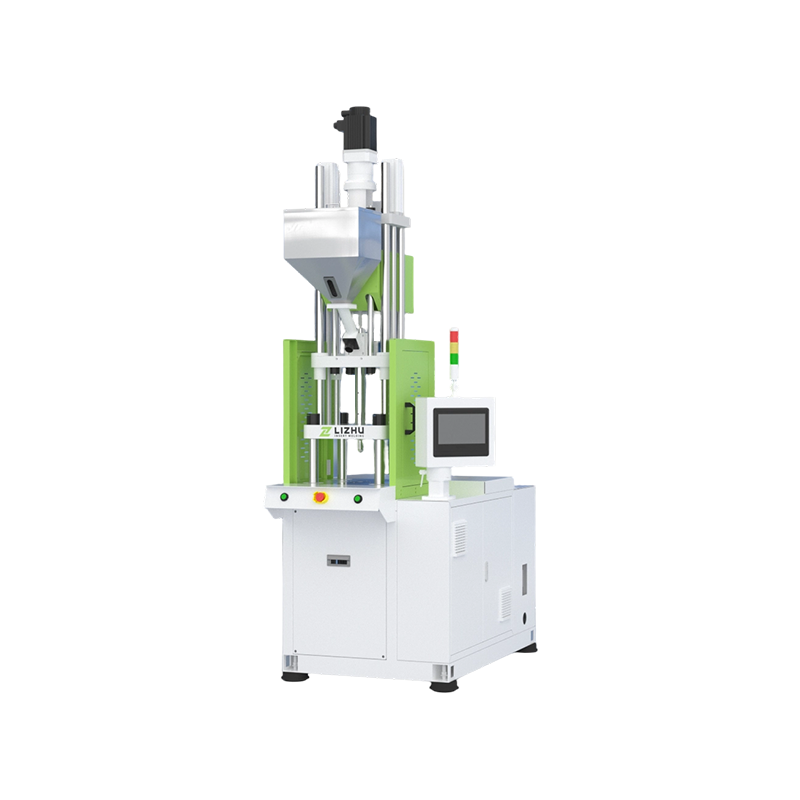
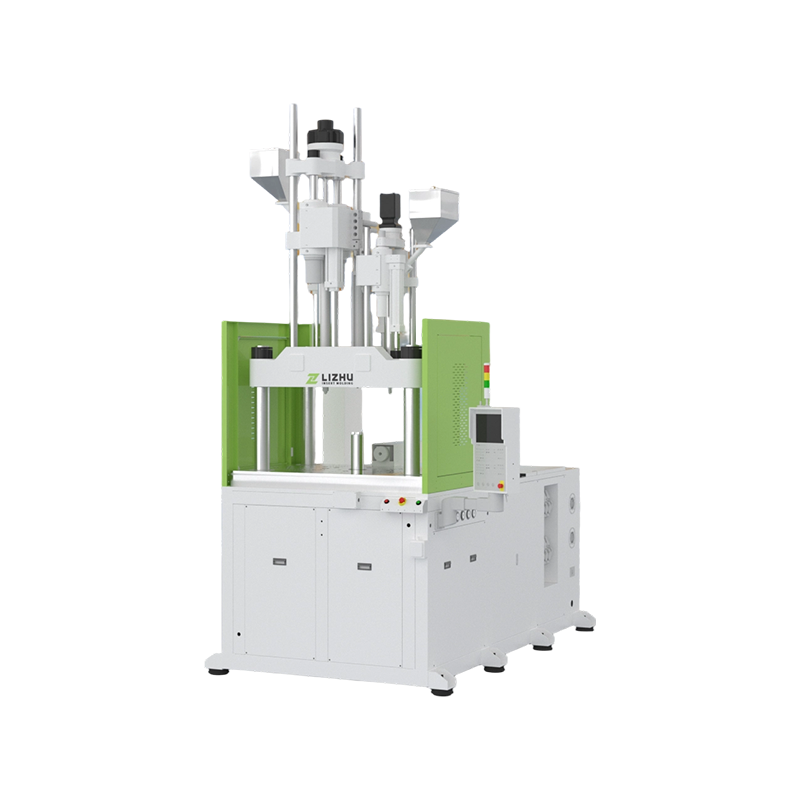 Tilpasset vertikal sprøytestøpingsmaskin for presisjonsinnsatsstøping Skreddersydd vertikalpresse med tilpassbare klemme- og injeksjonsenheter, egnet for presisjonsinnsatsarbeid og multimaterialdeler på tvers av elektronikk, bilindustri, medisinsk og halvlederemballasje. Se produkt →
Vertikal eller horisontal? Bestem orientering først
Orientering er den første avgjørelsen fordi den bestemmer hvordan innsatser lastes, hvordan ferdige deler faller og hvor mye gulvplass cellen trenger. Vertikale maskiner vinner mest innsats og presisjonsarbeid; horisontale maskiner vinner store, flate deler med høy tonnasje.
| Hensyn | Vertikal maskin | Horisontal maskin |
|---|---|---|
| Sett inn lasting | Gravity holder innsatsen i formen, med åpen tilgang ovenfra og fronten | Innsatser trenger vanligvis en armatur eller en robot |
| Gulvplass | Høyt, smalt fotavtrykk som passer inn i eksisterende arbeidsceller | Langt fotavtrykk med større gangbehov |
| Delvis fall | Deler faller klart ned på en renne eller transportør | Deler lander ofte på festestenger eller trenger en uttaksrobot |
| Flerstasjonsarbeid | Skyve- og roterende bord er vanlige og velprøvde | Transportbord er mulig, men mindre vanlig |
| Typisk trigger | Dype innsatser, små presisjonsdeler, flerfarget støping | Store flate deler, høy tonnasje, tykke seksjoner |
Spesifikasjonene som driver pris og ledetid
Fire eller fem spesifikasjoner står for det meste av gapet mellom to tilbud for samme del: klemkraft, injeksjonsenhetsstørrelse, bordkonfigurasjon, kontrollpakke og automatiseringsomfang.
| Spesifikasjon | Hvorfor det flytter kostnad | Hva skal bekreftes |
|---|---|---|
| Klemkraft | En større ramme, plate og festestenger øker material- og maskineringskostnadene | Nødvendig tonnasje pluss en beskjeden sikkerhetsmargin, ikke et rundt tall |
| Injeksjonsenhet | Dimensjonering av skruer, løp og drivverk følger skuddvekten og harpiksadferden | Skudvekt holdt innenfor midten av den nominelle kapasiteten for stabil smeltekvalitet |
| Tabellkonfigurasjon | Skyve- og roterende bord legger til mekanikk, vakthold og kontroller | Syklustidsgevinst målt mot ekstra kostnader og vedlikehold |
| Kontroll og kjør | Servo- og helelektriske pakker koster mer i forkant | Energi-, repeterbarhet- og støymål for cellen |
| Automatiseringsomfang | Roboter, transportører og sensorer forlenger konstruksjonstiden | Grensesnittdefinisjoner avtales skriftlig før byggingen starter |
Ikke alle prosjekter trenger dette. Når delen passer til en standardramme, er en standardmaskin den raskere og billigere ruten, og det er verdt innsatsen å kjøre den sammenligningen før du forplikter deg til en tilpasset konstruksjon. Avveiningene er angitt i denne veiledningen til å velge en kostnadseffektiv standard vertikal sprøytestøpemaskin .
Tilpasse konfigurasjonen til produksjonsjobben
Konfigurasjonen skal følge arbeidsflyten, ikke katalogsiden. Tabelltypen og antall injeksjonsenheter er de to valgene som endrer daglig produksjon mest.
Skyvebord for innsatstung støping
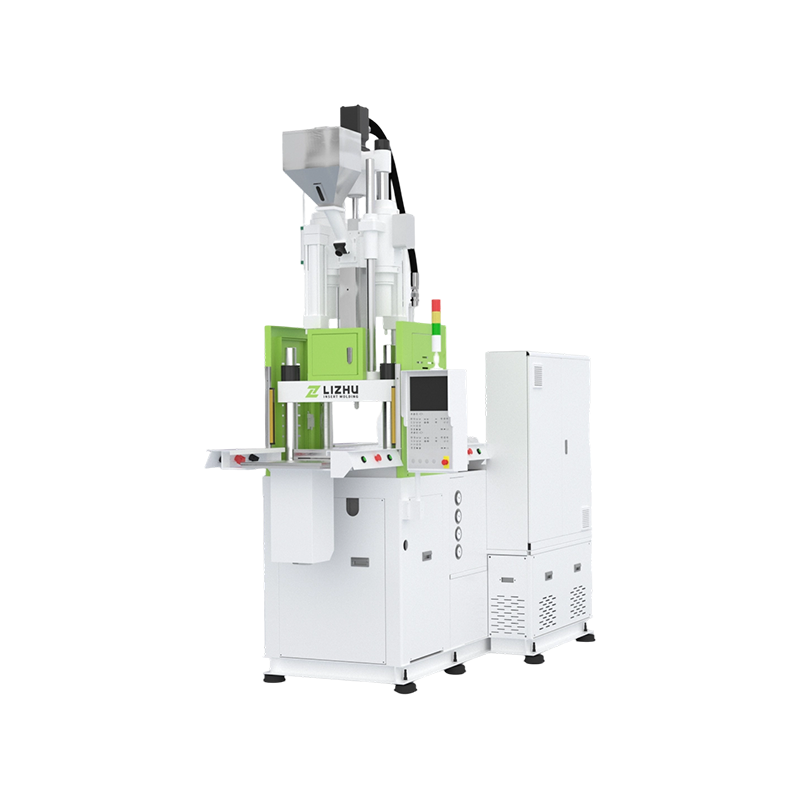
Et enkelt skyvebord lar den ene støpeformen halvveis skyte ut for lasting mens den andre fortsetter å fungere, noe som øker manuell gjennomstrømning. Et dobbelt skyvebord holder begge halvdelene produktive og er vanligvis valget når operatører laster flere innsatser per syklus.
Roterende bord for sykluser med flere stasjoner
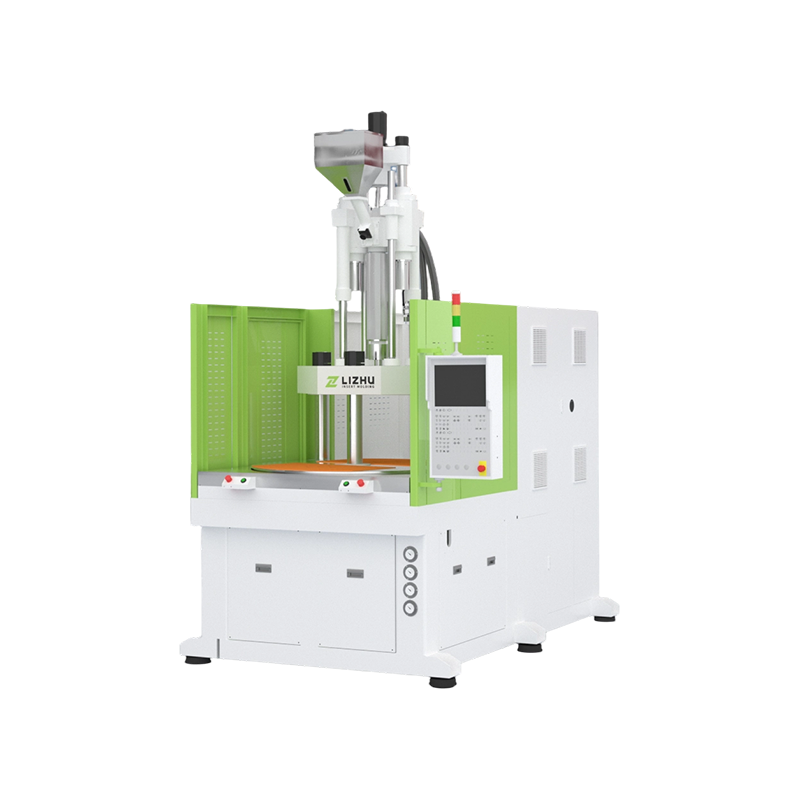
Roterende bord sprer lasting, injeksjon og kjøling over separate stasjoner, slik at en lang kjøletid ikke lenger dikterer hele syklusen. De passer til deler med middels volum med en stabil, repeterbar sekvens.
Multi-farge og vertikal-horisontale hybrider
To eller flere injeksjonsenheter gjør en to-trinns sammenstilling til en enkelt støpesyklus, og fjerner en bindings- eller sveisestasjon og skrapet som følger med. Den samme logikken gjelder for vertikal-horisontale hybridoppsett, der en horisontal enhet håndterer hovedskuddet og en vertikal enhet tar det andre materialet.
Flerfarget vertikal sprøytestøpingsmaskin for multi-material presisjonsstøping Vertikal presse for enkelt-, dobbel- eller trippelstøping av forskjellige farger eller materialer i én syklus, noe som reduserer monteringstrinn og skrot. Se produkt → Store lavbasemaskiner for overdimensjonerte deler
Rammer med lav base holder høye former og tunge innsatser innen komfortabel rekkevidde, noe som betyr noe når delen er stor nok til at operatørene ikke kan jobbe i skulderhøyde under hele skiftet. Klemmekapasitet, platestøtte og tilgangsklaring bør kontrolleres sammen.
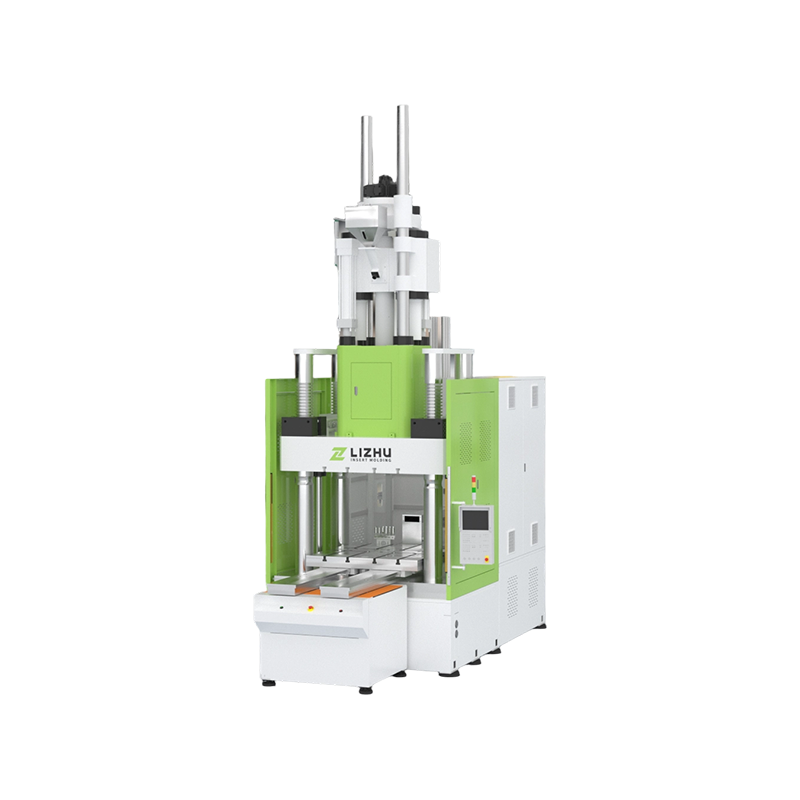 Tilpasset stor vertikal sprøytestøpemaskin med lav base for komplekse deler Stor vertikal støpemaskin med lav base og høytonnasje for komplekse plastdeler; formtilgang, klemmekapasitet og automatiseringsplanlegging former investeringen. Se produkt →
Automatisering og kontroller: De stille kostnadsdriverne
Automatisering er der tilpassede prosjekter i det stille får eller taper sin business case, fordi maskinen ofte er den mindre halvdelen av investeringen.
- Integrering av robot- eller sprueplukker: monterings-, rekkevidde- og håndtrykksignaler må defineres før rammen sveises.
- Bekreftelse av ejektor og del-slipp: sensorer som stopper syklusen i stedet for å la et kort skudd nå søppelkassen.
- Muggbeskyttelse og prosessovervåking: hulromstrykk eller tøyningsovervåking, nyttig når deler er dyre eller sikkerhetsrelaterte.
- Sporbarhet: logging og eksport av skudddata, etterspurt i økende grad av medisinske og bilkunder.
Ettermontering av vakt, sensorer og grensesnitt etter levering koster nesten alltid mer enn å spesifisere dem på designstadiet.
Innkjøpsrisikoer verdt å planlegge rundt
Risikoen som oftest avsporer en tilpasset maskinbestilling er vage akseptkriterier, uoverensstemmelser mellom form og maskin og undervurdert igangkjøringstid.
- Udefinerte aksepttester: bli enige om harpiksen, formen, målsyklustiden og prøvemengden før innkjøpsordren signeres.
- Utilpasset verktøy: dyseradius, lokaliseringsring, ejektormønster og plate T-spor må kontrolleres mot den faktiske formtegningen, ikke en beskrivelse av den.
- Undervurdert igangkjøring: gi tid til installasjon, verktøyverifisering, sikkerhetsvalidering og operatøropplæring før fulle produksjonsmål gjelder.
- Ubekreftet byggeevne: be om a gjennomgang fra fabrikken eller dokumenterte fotografier på byggestadiet, spesielt for ikke-standard tonnasje.
Ofte stilte spørsmål
Hvor lang tid tar det å bygge en tilpasset sprøytestøpemaskin?
Lengre enn en standardmodell, fordi engineering, støping og maskinering er delspesifikke. Sitater lander vanligvis flere uker utover en standardlevering, med spredningen drevet av tonnasje, kontrollpakke og komponentleddtider. Be om en milepælsplan i stedet for en enkelt leveringsdato.
Hvor mye mer koster en tilpasset maskin enn en standard?
Det er ingen fast prosentandel. En rammetilpasning kan legge til en moderat mengde, mens nye plater, ekstra injeksjonsenheter eller full automatisering gir betydelig mer. Den ærlige regelen er at kostnaden sporer hvor langt designet beveger seg fra nærmeste standardmodell.
Kan en standardmaskin endres i stedet for å bestille tilpasset?
Ofte ja, og det er vanligvis den billigere veien når endringene er begrenset til dyser, ejektormønstre, plateboring eller kontrollparametere. Når klemkraften eller bordbevegelsen først må endres, er en spesialbygd ramme normalt mer pålitelig enn en sterkt modifisert standard.
Hvilken informasjon trenger jeg før jeg ber om et tilbud?
Send deltegning, harpiksdatablad, formtegning, målsyklustid, årlig volum, innleggsdetaljer og automatiserings- og kvalitetskrav. Manglende harpiks- og muggdata er den vanligste årsaken til at et tilbud stopper.
En spesialtilpasset sprøytestøpemaskin tjener sin premie når en standardramme virkelig ikke kan holde delen, innsatsen eller syklusen. Arbeid bakover fra delen: fiks først orienteringen, deretter klem- og injeksjonsspesifikasjonene, deretter tabelloppsettet som samsvarer med hvordan operatørene faktisk laster og losser, og til slutt automatiserings- og akseptkriteriene. Gjør det, og en tilpasset konstruksjon forblir forutsigbar i både kostnad og ytelse; hopp over det, og til og med en velbygd maskin vil slite med å treffe tallene på gulvet.